Filtrer

Marque

Marque

Disponibilité

Disponibilité

type pince

type pince

matériaux du manche

matériaux du manche

Top Catégories

20 produits

Liste-2
Grille
Liste
Catalogue

Filtres actifs

  • Marque : MOB
  • ADF : Non
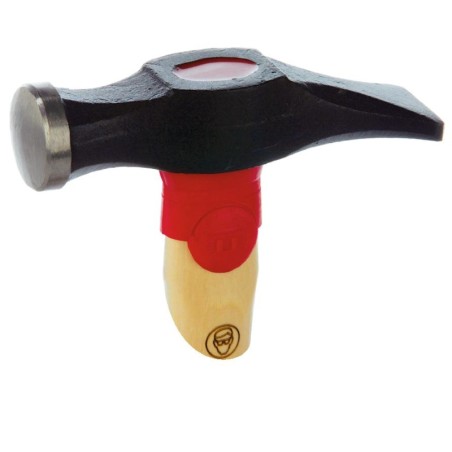
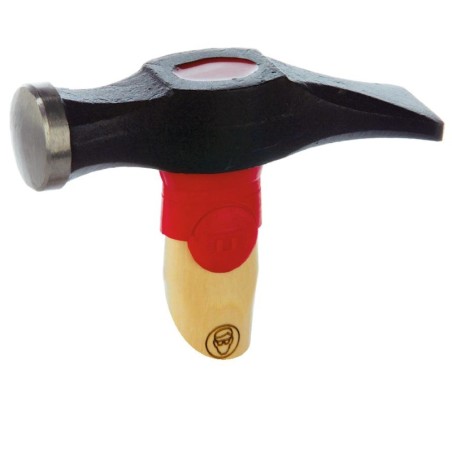
Marteau à garnir manche Hickory diamètre 36
Utilisé au départ par les chaudronniers, pour donner une forme aux tôles. Tête ronde, en acier à forte teneur en carbone C45E. Tête forgée, avec traitement thermique par induction des surfaces travaillantes (54 HRC). Parties travaillantes finement polies. Peinture poudre époxydique par procédé électrostatique, suivi d'une cuisson au four. Chanfrein de 1/20e de la tête à 45°. Bague rouge...
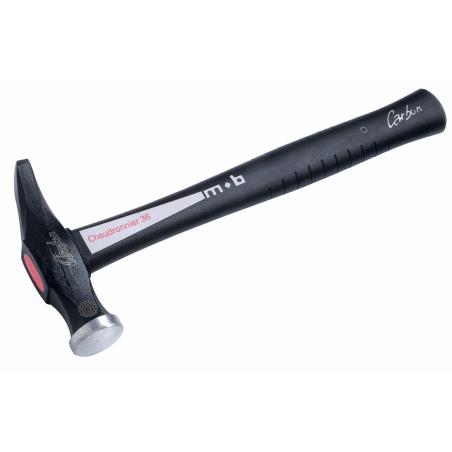
Marteau à garnir manche composite CARBON diamètre 40
Utilisé au départ par les chaudronniers, pour donner une forme aux tôles. Tête en acier à forte teneur en carbone C45E. Tête forgée, avec traitement thermique par induction des surfaces travaillantes (54 HRC). Parties travaillantes polies. Peinture poudre époxydique par procédé électrostatique, suivi d'une cuisson au four. Tête chanfreinée. Emmanchement réalisé par une machine...
Marteau à garnir diamètre 50, avec manche Hickory
Tête ronde. Utilisé au départ par les chaudronniers, pour donner une forme aux tôles. Tête en acier à forte teneur en carbone C45E. Tête forgée, avec traitement thermique par induction des surfaces travaillantes (54 HRC). Parties travaillantes polies. Peinture poudre époxydique par procédé électrostatique, suivi d'une cuisson au four. Manche Hickory : bois dur de densité élevée, adapté...
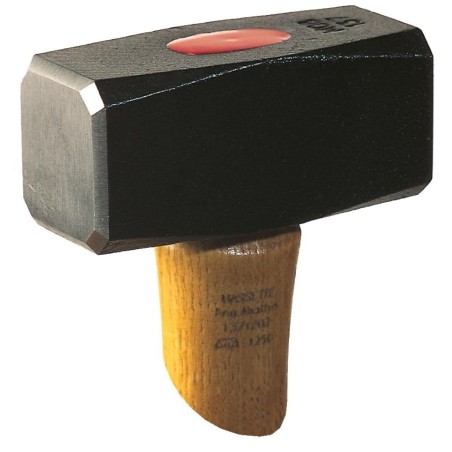
Masse couple manche en frêne de 4 kgs
Angles abattus. Chanfreins pour diminuer les risques d’éclats. Tête en acier à forte teneur en carbone C45E. Tête forgée et trempée. Peinture poudre époxydique par procédé électrostatique, suivi d'une cuisson au four. Emmanchement conique. Manche frêne PEFC (issu de forêts gérées durablement). Manche léger et facile à changer.
Masse couple manche en frêne de 4 kgs
Masse massette
Angles abattus. Chanfreins pour diminuer les risques d’éclats. Tête en acier à forte teneur en carbone C45E. Tête forgée et trempée. Peinture poudre époxydique par procédé électrostatique, suivi d'une cuisson au four. Emmanchement conique. Manche frêne PEFC (issu de forêts gérées durablement). Manche léger et facile à changer.
Masse couple manche tri matières de 5 kgs
outils de frappe pour la démolition dans le bâtiment, ou pour enfoncer des poteaux. Angles abattus. Chanfreins pour diminuer les risques d’éclats. Tête en acier à forte teneur en carbone C45E. Tête forgée et trempée. Peinture poudre époxydique, appliquée par procédé électrostatique, suivi d'une cuisson au four. Emmanchement conique conforme à la norme ISO 15601, pour frapper...
Masse couple manche tri matières de 5 kgs
Masse massette
outils de frappe pour la démolition dans le bâtiment, ou pour enfoncer des poteaux. Angles abattus. Chanfreins pour diminuer les risques d’éclats. Tête en acier à forte teneur en carbone C45E. Tête forgée et trempée. Peinture poudre époxydique, appliquée par procédé électrostatique, suivi d'une cuisson au four. Emmanchement conique conforme à la norme ISO 15601, pour frapper...
Massette angles abattus manche en frêne de 1,250 kgs
Têtes plates. Angles abattus. Tête en acier à forte teneur en carbone C45E. Tête forgée, avec traitement thermique par induction des surfaces travaillantes (54 HRC). Parties travaillantes finement polies. Peinture poudre époxydique par procédé électrostatique, suivi d'une cuisson au four. Chanfrein de 1/20e de la tête à 45°. Emmanchement droit, réalisé par une machine hydraulique, un capteur...
Massette angles abattus manche en frêne de 1,250 kgs
Masse massette
Têtes plates. Angles abattus. Tête en acier à forte teneur en carbone C45E. Tête forgée, avec traitement thermique par induction des surfaces travaillantes (54 HRC). Parties travaillantes finement polies. Peinture poudre époxydique par procédé électrostatique, suivi d'une cuisson au four. Chanfrein de 1/20e de la tête à 45°. Emmanchement droit, réalisé par une machine hydraulique, un capteur...